Exportamos maquinaria para el procesamiento de vidrio desde 2002, ofreciendo apoyo internacional a proyectos desde la planificación hasta la instalación y la formación.


Línea de prelaminación al vacío de vidrio para automóviles – Serie SKAL-VP
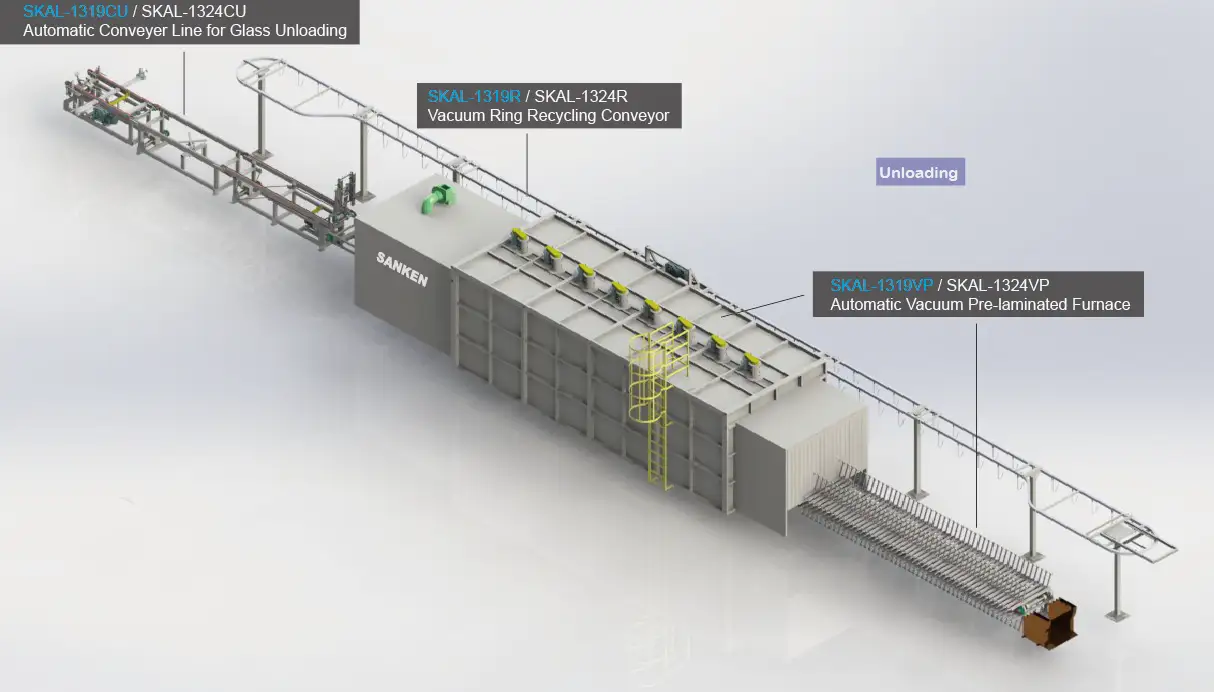
La serie SANKEN SKAL-VP prepara el vidrio automotriz ensamblado para el proceso final de unión en autoclave. La línea combina el transporte a través del área de ensamblaje limpia, un horno de prelaminación al vacío, un sistema de transporte de descarga y un sistema de retorno de anillo al vacío. Seleccione la combinación de equipos según las dimensiones del vidrio, la curvatura, la estructura entre capas y los requisitos de producción.
- Grupos de configuración: SKAL-1319 y SKAL-1324.
- Sección CA: Transporte de ensamblaje a través de las estaciones de trabajo de la sala limpia.
- Sección VP: Prelaminación al vacío antes del procesamiento en autoclave.
- Sección CU: Descarga de vidrio y transporte aguas abajo.
- Sección R: Anillo de retorno de vacío para su reutilización.
- Sistema de control: PLC y pantalla táctil.
- Gama de vidrios SKAL-1319: 900 × 600 mm a 1900 × 1300 mm.
- Espesor del par SKAL-1319: de 2+2 mm a 4+4 mm.
- Producción de SKAL-1319VP: 60–90 piezas/hora.
- Velocidad de transporte SKAL-1319CA/CU: 1–10 m/min.
Línea de prelaminación al vacío de vidrio automotriz
La serie SANKEN SKAL-VP integra el transporte para el ensamblaje en sala limpia, la prelaminación al vacío, la descarga del vidrio y el retorno del anillo de vacío para la producción de vidrio laminado para la industria automotriz. El control mediante PLC y pantalla táctil coordina la línea antes de que el vidrio ensamblado pase al procesamiento final en autoclave.
La configuración de producción utiliza cuatro grupos de equipos: cinta transportadora de ensamblaje CA, horno de prelaminación al vacío VP, cinta transportadora de descarga CU y cinta transportadora de retorno de anillo al vacío R. Las configuraciones SKAL-1319 y SKAL-1324 están disponibles para la selección del proyecto.
Componentes de la línea principal
Transportador de ensamblaje para salas blancas: CA
Los sistemas SKAL-1319CA y SKAL-1324CA conforman el sistema de transporte para el área de ensamblaje limpio. La secuencia de la estación de trabajo permite la carga del vidrio, la verificación, el ensamblaje de la capa intermedia y la colocación del anillo de vacío antes de la prelaminación.
Horno de prelaminación al vacío: VP
Los equipos SKAL-1319VP y SKAL-1324VP realizan la etapa de prelaminación al vacío sobre el vidrio ensamblado. El horno está coordinado con las cintas transportadoras de ensamblaje y descarga para su transferencia a lo largo del proceso.
Cinta transportadora de descarga de vidrio: CU
Los sistemas SKAL-1319CU y SKAL-1324CU transportan el vidrio fuera de la sección de prelaminación y dan soporte al sistema de manipulación posterior.
Transportador de retorno de anillo de vacío: R
Los sistemas SKAL-1319R y SKAL-1324R devuelven los anillos de vacío al área de producción para su reutilización. Planifique la ruta de retorno alrededor de la estación de ensamblaje y el sistema de descarga de vidrio.
Integración de control y procesos
Control mediante PLC y pantalla táctil
El control centralizado mediante PLC y pantalla táctil permite acceder a la operación de la línea y a la configuración del proceso. Coordina las secciones de transporte, horno, descarga y retorno de anillos para la configuración de producción seleccionada.
Conexión de la sala de montaje
El sistema de transporte conecta la zona de montaje limpia con el horno de prelaminación al vacío. Se procede a la comprobación del vidrio, la preparación de las capas intermedias y el ajuste de los anillos alrededor de la estructura laminada requerida.
Especificaciones separadas de transporte y procesamiento
Las cintas transportadoras de montaje y descarga tienen velocidades de transporte expresadas en m/min. La producción del horno se expresa en piezas/hora. Adapte estas especificaciones a lo largo de toda la estación de trabajo y la secuencia de procesamiento.
Preparación del autoclave
La prelaminación al vacío prepara el vidrio ensamblado para la posterior etapa en autoclave. Coordina la transferencia posterior, la carga de lotes y la capacidad del autoclave con la producción requerida de la línea.
Especificaciones de configuración del SKAL-1319
| Parámetro | SKAL-1319CA | SKAL-1319VP |
|---|---|---|
| Función del equipo | Cinta transportadora de montaje | Horno de prelaminación al vacío |
| Tamaño máximo del vaso | 1900 × 1300 mm | 1900 × 1300 mm |
| Tamaño mínimo del vaso | 900 × 600 mm | 900 × 600 mm |
| Grosor del vidrio emparejado | 2+2 a 4+4 mm | 2+2 a 4+4 mm |
| Velocidad de transporte | 1–10 m/min | — |
| Salida de prelaminación | — | 60–90 piezas/hora |
| Potencia de los componentes | 2,6 kW | 235 kW |
| Espacio ocupado (L × A × H) | 9500 × 800 × 900 mm | 16000 × 3900 × 2950 mm |
| Longitud de la ruta del transportador de anillo | — | — |
| Peso del equipo | 2000 kg | Confirmar configuración |
| Parámetro | SKAL-1319CU | SKAL-1319R |
|---|---|---|
| Función del equipo | Cinta transportadora de descarga | Transportador de retorno de anillo de vacío |
| Tamaño máximo del vaso | 1900 × 1300 mm | — |
| Tamaño mínimo del vaso | 900 × 600 mm | — |
| Grosor del vidrio emparejado | 2+2 a 4+4 mm | — |
| Velocidad de transporte | 1–10 m/min | — |
| Salida de prelaminación | — | — |
| Potencia de los componentes | 6,5 kW | 2,2 kW |
| Espacio ocupado (L × A × H) | 8150 × 800 × 900 mm | — |
| Longitud de la ruta del transportador de anillo | — | 22 metros |
| Peso del equipo | 2200 kg | 4000 kg |
El espesor del vidrio emparejado describe las dos láminas de vidrio, desde 2+2 mm hasta 4+4 mm. La producción del horno se expresa en piezas prelaminadas por hora; la velocidad de la cinta transportadora se expresa en metros por minuto.
La cifra de 235 kW corresponde al SKAL-1319VP. El transporte, la descarga y el retorno del anillo tienen potencias de componentes independientes. Confirme el alcance completo del equipo y la demanda eléctrica para la configuración de producción.
La dimensión de 22 m corresponde a la longitud del recorrido del transportador anular. Esta dimensión es independiente de las dimensiones del espacio ocupado por las secciones de transporte de vidrio y del horno. El peso del horno se confirma para la configuración seleccionada.
Configuración SKAL-1324
Los grupos de equipos correspondientes son SKAL-1324CA (transporte de ensamblaje), SKAL-1324VP (prelaminación al vacío), SKAL-1324CU (transporte de descarga) y SKAL-1324R (retorno de anillo al vacío).
Envíenos las dimensiones de vidrio requeridas, los espesores de las láminas emparejadas, la geometría del parabrisas, el objetivo de producción y el plano de taller para que podamos confirmar el rango de funcionamiento, las dimensiones del equipo y los requisitos de utilidad de la configuración SKAL-1324 seleccionada.
Flujo de trabajo de prelaminación de vidrio automotriz
Verificación y ensamblaje de vidrio en sala limpia → Colocación del anillo de vacío → Prelaminación al vacío → Descarga del vidrio → Transferencia para procesamiento en autoclave
Preparar y ensamblar el vidrio
Prepare el par de vidrios y la capa intermedia según la configuración prevista del parabrisas. Verifique y ensamble el vidrio en la estación de trabajo de la sala limpia.
Coloque el anillo de vacío
Coloque el anillo de vacío adecuado para el diseño del vidrio y desplace el conjunto hacia el horno a través de la sección de transporte.
Realizar la prelaminación al vacío
El vidrio ensamblado pasa a través del horno de prelaminación al vacío bajo las condiciones de procesamiento seleccionadas.
Anillos de transferencia de vidrio y de retorno
Coordinar la descarga y la manipulación de los anillos al vacío con la ruta de transferencia posterior. La cinta transportadora de anillos devuelve los anillos al área de preparación designada para su reutilización.
Continuar el procesamiento en autoclave
Trasladar el laminado preparado a un autoclave aparte para la unión final, de acuerdo con el proceso de vidrio e intercapa seleccionado.
Diseño de la fábrica y selección de equipos
Planifique conjuntamente la sala de ensamblaje limpia, el horno, la cinta transportadora de descarga y la ruta de retorno de los anillos. Mantenga el flujo de vidrio conectado, permitiendo al mismo tiempo el acceso para la verificación, el ensamblaje, el ajuste de los anillos y el mantenimiento.
En la configuración SKAL-1319, el sistema de transporte de ensamblaje ocupa 9500 × 800 × 900 mm, el horno VP ocupa 16000 × 3900 × 2950 mm y el sistema de transporte de descarga ocupa 8150 × 800 × 900 mm. La longitud del recorrido del transportador anular es de 22 m.
Estas cifras describen componentes individuales y no definen la superficie total de la fábrica. Organice sus posiciones, los límites de la sala de montaje, las áreas de trabajo de los operarios y la ruta de transferencia del autoclave para el taller real.
Seleccione la línea que defina el tamaño del vidrio, la curvatura, el espesor de las capas, los requisitos de intercapa, el diseño del anillo y la salida deseada. Confirme las conexiones y los requisitos de servicios públicos de la combinación final del equipo.
Preguntas frecuentes
¿Qué incluye la línea completa?
El sistema combina el transporte de ensamblaje en la sala limpia, un horno de prelaminación al vacío, una cinta transportadora de descarga y una cinta transportadora de retorno de anillo al vacío.
¿Qué grupos de configuración están disponibles?
Los grupos SKAL-1319 y SKAL-1324 incluyen cada uno el sistema de transporte de ensamblaje CA, la prelaminación al vacío VP, la descarga CU y el equipo de retorno del anillo de vacío R.
¿Cuál es el rango de tamaños de vidrio del SKAL-1319?
La cinta transportadora de montaje, el horno VP y la cinta transportadora de descarga cubren vidrios de 900 × 600 mm a 1900 × 1300 mm, con espesores de vidrio emparejados de 2+2 mm a 4+4 mm.
¿Cuál es la salida del SKAL-1319VP?
La producción del horno es de 60 a 90 piezas por hora. La producción real depende de la estructura del vidrio, la configuración del proceso y el flujo a través de las estaciones de ensamblaje y manipulación.
¿La potencia de toda la línea es de 235 kW?
Se trata de la potencia del horno SKAL-1319VP. El sistema de transporte de ensamblaje consume 2,6 kW, el de descarga 6,5 kW y el transportador de retorno anular 2,2 kW.
¿La prelaminación al vacío completa todo el proceso de laminación?
Para el proceso aquí descrito, la prelaminación al vacío va seguida de la unión final en autoclave. Planifique el autoclave y el sistema de transferencia junto a la línea de producción.
¿Para qué se utiliza la cinta transportadora de anillo?
El sistema devuelve los anillos de vacío a través del área de producción para su reutilización en las estaciones de preparación y ensamblaje.
¿Qué debo enviar para obtener un presupuesto?
Envíe las dimensiones del vidrio y los planos de curvatura, los espesores emparejados, los detalles de las capas intermedias, los requisitos del anillo, la producción prevista, el diseño de la sala limpia, las dimensiones de la fábrica y los detalles del autoclave.
Planifique su línea de prelaminación al vacío para la industria automotriz.
SANKEN exporta maquinaria para el procesamiento de vidrio desde 2002. Envíenos las especificaciones de su vidrio automotriz para analizar la configuración del sistema de transporte, la prelaminación al vacío, la descarga y el retorno del anillo.
Contacte con SANKEN para seleccionar la configuración y obtener un presupuesto.
SANKEN Glass Machinery es un fabricante con sede en Guangzhou y un proveedor internacional de maquinaria para el procesamiento de vidrio y soluciones completas para líneas de producción.
Contáctenos
Contacto: Dalia Qiu
Teléfono: +86 15994813914
Teléfono fijo: +86-20-82347228
Correo electrónico:sales@sankenglass.com
WhatsApp: +86 15994813914
AÑADIR: No.2, Xinghai Road, Lanhe, distrito de Nansha, ciudad de Guangzhou, China. PC 511480