Exportamos maquinaria para el procesamiento de vidrio desde 2002, ofreciendo apoyo internacional a proyectos desde la planificación hasta la instalación y la formación.


Horno de templado y curvado de vidrio para automóviles: serie SKAL-BT
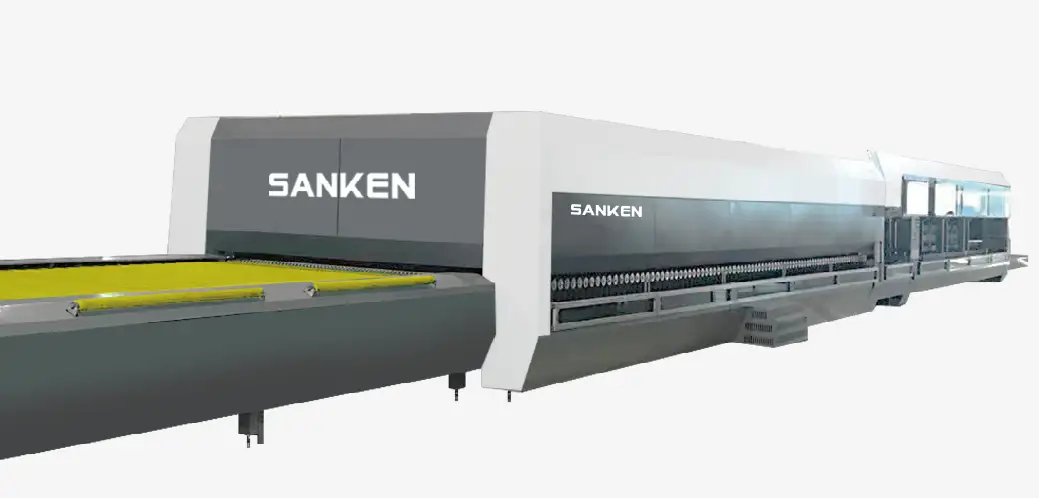
La serie SANKEN SKAL-BT produce vidrio templado curvado para automóviles mediante calentamiento controlado y sistemas de conformado específicos para cada producto. El procesamiento de las ventanillas laterales utiliza rodillos superiores e inferiores sincronizados con curvatura ajustada por computadora. El procesamiento del parabrisas trasero utiliza moldes de conformado y una matriz de prensado superior, con transmisión y elevación controladas por servomotores.
- Modelos: SKAL-0712BT-6, SKAL-0712BT-12, SKAL-0915BT-4 y SKAL-0915BT-12.
- Dimensiones máximas del vidrio: 1250 × 750 mm o 1500 × 900 mm.
- Rango de espesor 0712BT: 3,2–6 mm.
- Rango de espesor 0915BT: 3,5–6 mm.
- Radio de curvatura 0712BT: R ≥ 1100 mm.
- 0915BT profundidad máxima de curvatura: 250 mm.
- Puestos de trabajo: Cuatro, seis o doce, según el modelo.
- Control de calefacción: Control por módulo de temperatura.
- Sistema de aire: Ventiladores con control de frecuencia.
- Configuración de conformado: Seleccionada según la geometría del vidrio y los requisitos de producción.
Horno para doblado y templado de vidrio automotriz
La serie SANKEN SKAL-BT combina calentamiento, conformado curvo y templado para cristales de ventanillas laterales y lunetas traseras de automóviles. El equipo utiliza control de módulo de temperatura, sopladores con control de frecuencia y sistemas de conformado seleccionados según la geometría del vidrio.
La gama incluye los modelos SKAL-0712BT-6, SKAL-0712BT-12, SKAL-0915BT-4 y SKAL-0915BT-12. Las opciones de modelos cubren tamaños máximos de vidrio de 1250 × 750 mm y 1500 × 900 mm, con diferentes cantidades de estaciones, tiempos de producción y requisitos de energía.
Métodos de conformado para vidrio automotriz
Conformado por rodillos de ventana lateral
En el caso de los cristales laterales de los automóviles, los rodillos transportadores superior e inferior dan forma al vidrio de forma sincronizada. Un sistema informático controla el arco curvo para el proceso de conformado por rodillos seleccionado.
Moldeo del parabrisas trasero
Para el cristal de la luneta trasera, el panel calefactable se forma con un molde de conformado y una matriz de prensado superior con mecanismo de elevación. Servomotores controlan la transmisión y los movimientos de elevación de la sección de plegado.
Geometría del vidrio y configuración de conformado
Seleccione la configuración de conformado según el contorno del panel, el espesor del vidrio y la curvatura requerida. Para diseños de curvatura simple o doble, revise la geometría completa y la configuración de las herramientas con SANKEN.
Características de calentamiento y templado
Control del módulo de temperatura
El horno utiliza un control modular de temperatura para gestionar las condiciones de calentamiento del vidrio y del proceso de conformado seleccionados.
Ventiladores con control de frecuencia
El control de frecuencia del ventilador regula el sistema de aire utilizado en el proceso de templado. Coordina los ajustes del flujo de aire con el espesor, la geometría y las condiciones de producción del vidrio.
Sistema de aire y disposición del equilibrio térmico
El horno combina su sistema de aire comprimido con el control térmico para las etapas de calentamiento, conformado y templado. Configure estas etapas en función del producto de vidrio automotriz previsto.
Configuraciones de estación
La gama de modelos incluye configuraciones de cuatro, seis y doce estaciones. Adapte la cantidad de estaciones y el tiempo de producción específico del modelo al formato de vidrio requerido y a la producción de la fábrica.
Especificaciones técnicas
| Parámetro | SKAL-0712BT-6 | SKAL-0712BT-12 |
|---|---|---|
| Tamaño máximo del vaso | 1250 × 750 mm | 1250 × 750 mm |
| Tamaño mínimo del vaso | 100 × 250 mm | 100 × 250 mm |
| Grosor del vidrio | 3,2–6 mm | 3,2–6 mm |
| Radio de curvatura | R ≥ 1100 mm | R ≥ 1100 mm |
| Profundidad máxima de flexión | — | — |
| Estaciones de trabajo | 6 | 12 |
| Tiempo de producción por pieza | 20–25 segundos | 10–12 segundos |
| Potencia total | 1075 kW | 1682 kW |
| Espacio ocupado (L × A × H) | 20000 × 10000 × 4000 mm | 33000 × 10000 × 4000 mm |
| Peso de la máquina | Aproximadamente 40 toneladas | Aproximadamente 60 toneladas |
| Parámetro | SKAL-0915BT-4 | SKAL-0915BT-12 |
|---|---|---|
| Tamaño máximo del vaso | 1500 × 900 mm | 1500 × 900 mm |
| Tamaño mínimo del vaso | 450 × 300 mm | 450 × 300 mm |
| Grosor del vidrio | 3,5–6 mm | 3,5–6 mm |
| Radio de curvatura | — | — |
| Profundidad máxima de flexión | 250 mm | 250 mm |
| Estaciones de trabajo | 4 | 12 |
| Tiempo de producción por pieza | 40–50 segundos | 16–20 segundos |
| Potencia total | 1315 kW | 3235 kW |
| Espacio ocupado (L × A × H) | 18000 × 10500 × 4000 mm | 38500 × 10500 × 4000 mm |
| Peso de la máquina | Aproximadamente 45 toneladas | Aproximadamente 75 toneladas |
El radio y la profundidad de curvatura describen diferentes aspectos de la geometría del vidrio. R ≥ 1100 mm se aplica a los modelos SKAL-0712BT; la profundidad máxima de curvatura de 250 mm se aplica a los modelos SKAL-0915BT. Confirme la geometría completa del panel al seleccionar la configuración de conformado.
El tiempo de producción se expresa en segundos por pieza. La producción real depende del grosor del vidrio, la curvatura, los ajustes de procesamiento y las condiciones de manipulación.
Las cifras de potencia corresponden a la potencia nominal del equipo en kW. Son independientes del consumo energético real, que depende del proceso de producción y del programa de funcionamiento.
Proceso de producción
Carga de vidrio preparado → Calentamiento controlado → Conformado curvo → Templado → Descarga e inspección
Prepara el vaso
Realice los cortes, el procesamiento de bordes, el taladrado (cuando corresponda) y el lavado necesarios antes de la etapa de doblado y templado. Compare el panel preparado con el plano del producto.
Calor para conformar
El horno calienta el vidrio a la temperatura seleccionada antes de que el panel entre en la sección de conformado.
Formar el panel curvo
Utilice el conformado por rodillos síncronos para el proceso de ventanilla lateral seleccionado o el conformado por molde para el proceso de parabrisas trasero seleccionado. Coordine la disposición del conformado con la geometría del vidrio.
Temperamento y descarga
El panel conformado pasa por un proceso de templado y descarga. Configure el proceso para el producto seleccionado e inspeccione el vidrio terminado para verificar que cumpla con los requisitos dimensionales y de calidad previstos.
Selección de modelos
Modelos SKAL-0712BT
Las máquinas SKAL-0712BT-6 y SKAL-0712BT-12 procesan vidrio de 100 × 250 mm a 1250 × 750 mm, con espesores de 3,2 a 6 mm y un radio de curvatura R ≥ 1100 mm. Ofrecen seis y doce estaciones de trabajo, respectivamente.
Modelos SKAL-0915BT
Las máquinas SKAL-0915BT-4 y SKAL-0915BT-12 procesan vidrio de 450 × 300 mm a 1500 × 900 mm, con espesores de 3,5 a 6 mm y una profundidad máxima de curvado de 250 mm. Ofrecen cuatro y doce estaciones de trabajo, respectivamente.
Objetivo de producción y condiciones de la fábrica
Analice conjuntamente el tamaño, el grosor, la curvatura, el método de conformado, la cantidad de estaciones y el tiempo de producción de los paneles. Seleccione el horno y la disposición de las herramientas adecuados para la mezcla específica de productos de vidrio para automóviles.
Diseño y servicios de la fábrica
Organice la zona de carga, el horno de calentamiento, las secciones de conformado y templado, la descarga y la manipulación del vidrio acabado en un flujo de producción conectado. Coordine las interfaces de transferencia con los equipos de preparación y lavado previos.
Las dimensiones del espacio ocupado varían según el modelo, desde 18000 × 10500 × 4000 mm para el SKAL-0915BT-4 hasta 38500 × 10500 × 4000 mm para el SKAL-0915BT-12. Utilice las dimensiones específicas de cada modelo que se encuentran en las tablas de parámetros para la planificación.
La potencia nominal total oscila entre 1075 kW y 3235 kW. Confirme el suministro eléctrico y los requisitos de servicios públicos necesarios para la configuración seleccionada, incluyendo espacio para el acceso a las herramientas de conformado, el mantenimiento y la reparación del soplador.
Preguntas frecuentes
¿Qué modelos están disponibles?
La gama incluye SKAL-0712BT-6, SKAL-0712BT-12, SKAL-0915BT-4 y SKAL-0915BT-12.
¿Qué productos de vidrio para automóviles abarca la serie?
El equipo está diseñado para el curvado de cristales templados para ventanillas laterales y lunetas traseras de automóviles. Seleccione la configuración de conformado según el plano del vidrio y los requisitos de producción.
¿Cómo se fabrica el cristal de las ventanillas laterales?
El proceso de formación de la ventana lateral utiliza rodillos transportadores superiores e inferiores sincronizados, con ajuste computarizado del arco curvo.
¿Cómo se fabrica el cristal de la luneta trasera?
El vidrio calentado se forma mediante un molde de conformación y una matriz de prensado superior con mecanismo de elevación. Los servomotores controlan la transmisión y los movimientos de elevación en la sección de doblado.
¿R ≥ 1100 mm es una profundidad de flexión?
Se trata de una especificación de radio de curvatura para los modelos SKAL-0712BT. Los modelos SKAL-0915BT tienen una especificación de profundidad máxima de curvatura independiente de 250 mm.
¿Cuál es la diferencia entre las configuraciones de la estación?
Los modelos de cuatro, seis y doce estaciones tienen diferentes tiempos de producción, dimensiones y potencias. Consulte las especificaciones de cada modelo en función del formato de vidrio y la producción requeridos.
¿La cifra de producción se refiere a piezas por minuto?
Las cifras de producción se expresan en segundos por pieza: 20-25, 10-12, 40-50 o 16-20 segundos, según el modelo.
¿Qué información debo enviar para obtener un presupuesto?
Envíe los planos de contorno y curvatura del panel, las dimensiones máximas y mínimas del vidrio, el rango de espesor, el método de conformado requerido, la producción prevista, la distribución de la fábrica y el suministro eléctrico disponible.
Planifique su equipo para el templado de vidrio automotriz.
SANKEN exporta maquinaria para el procesamiento de vidrio desde 2002. Envíenos sus planos de vidrio para automóviles para analizar el modelo SKAL-BT, la configuración de conformado y la disposición de la fábrica.
Contacte con SANKEN para la selección de modelos y una cotización de hornos.
SANKEN Glass Machinery es un fabricante con sede en Guangzhou y un proveedor internacional de maquinaria para el procesamiento de vidrio y soluciones completas para líneas de producción.
Contáctenos
Contacto: Dalia Qiu
Teléfono: +86 15994813914
Teléfono fijo: +86-20-82347228
Correo electrónico:sales@sankenglass.com
WhatsApp: +86 15994813914
AÑADIR: No.2, Xinghai Road, Lanhe, distrito de Nansha, ciudad de Guangzhou, China. PC 511480