Exportamos maquinaria para el procesamiento de vidrio desde 2002, ofreciendo apoyo internacional a proyectos desde la planificación hasta la instalación y la formación.


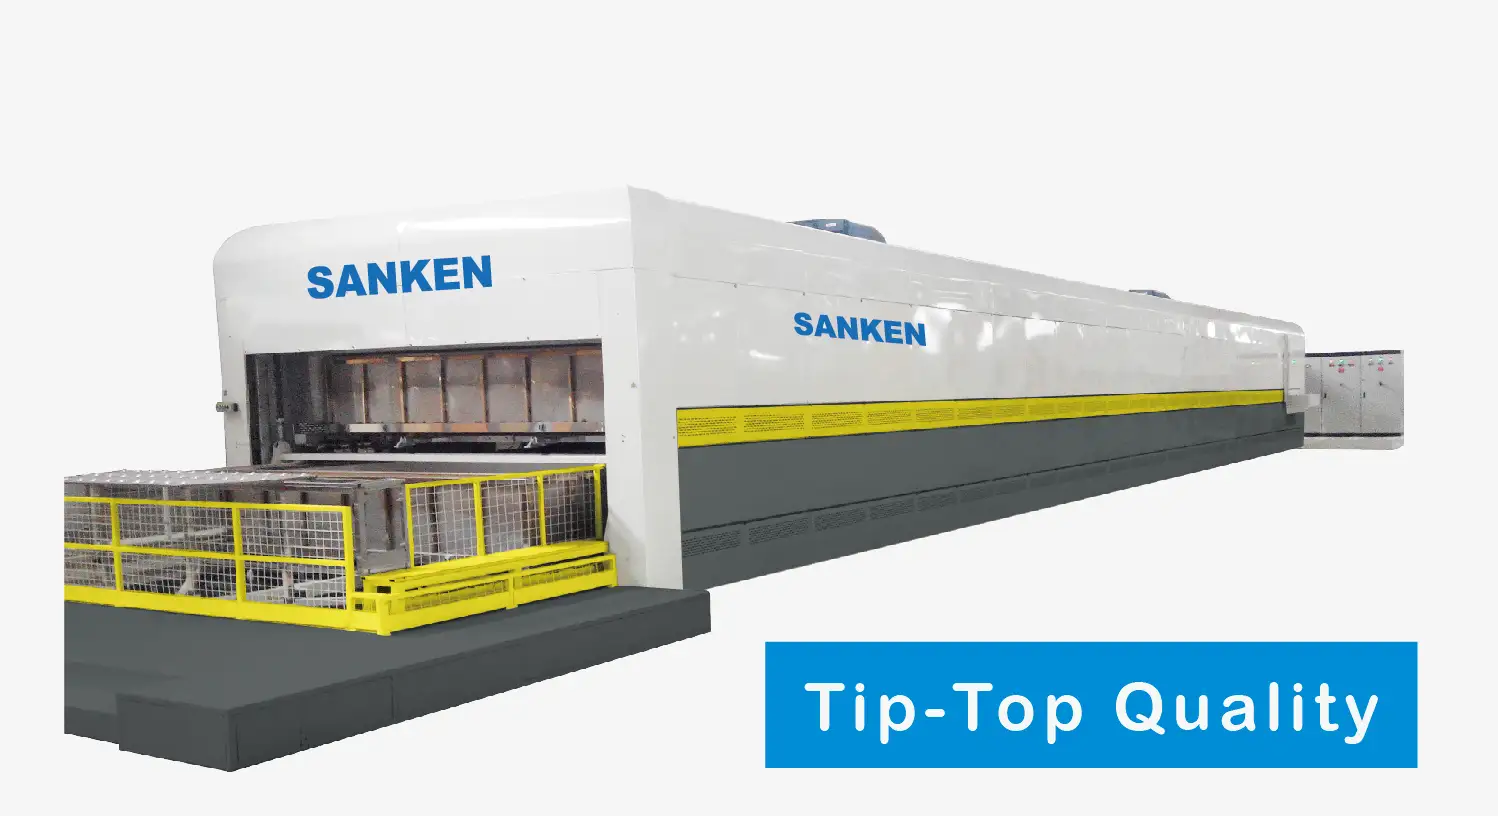
Horno para doblar vidrio de parabrisas de automóviles – Serie SKAL-FB
La serie SANKEN SKAL-FB forma pares de vidrio curvado para el posterior ensamblaje y laminación del parabrisas. El control mediante PLC y computadora coordina el calentamiento, el movimiento del carro y el enfriamiento. Los mecanismos de posicionamiento del molde limitan su desplazamiento durante el transporte, mientras que los sopladores de frecuencia variable regulan el flujo de aire en la sección de enfriamiento y recocido.
- Modelos: SKAL-1319FB y SKAL-1828FB.
- Dimensiones máximas del vidrio: 1300 × 1900 mm y 1800 × 2800 mm, respectivamente.
- Grosor del vidrio emparejado: de 2+2 mm a 4+4 mm.
- Profundidad máxima de plegado: 300 mm o 400 mm, según el modelo.
- Cantidad de carros: 24 para SKAL-1319FB; nueve para SKAL-1828FB.
- Sistema de control: PLC y ordenador con pantalla gráfica dinámica.
- Gestión de fallos: Advertencias automáticas y registro de fallos.
- Refrigeración: Refrigeración y recocido controlados mediante sopladores de frecuencia variable.
- Manipulación de moldes: Mecanismos de posicionamiento en cada carro.
Horno para doblar el vidrio del parabrisas delantero de automóviles
La serie SANKEN SKAL-FB calienta y dobla láminas de vidrio emparejadas para la producción de parabrisas delanteros de automóviles. El control PLC y por computadora coordina el funcionamiento del horno, con control de temperatura, carros de posicionamiento de moldes y una sección de enfriamiento y recocido para el proceso de conformado.
La serie incluye los modelos SKAL-1319FB y SKAL-1828FB. Las dimensiones máximas del vidrio son de 1300 × 1900 mm y 1800 × 2800 mm, respectivamente, con espesores de vidrio doble de 2+2 mm a 4+4 mm. Seleccione el horno en función del tamaño del parabrisas, la geometría de curvado y la configuración de producción requerida.
Características principales
PLC y control por computadora
El horno utiliza un sistema de control PLC y computarizado con una pantalla gráfica dinámica. Los operarios pueden visualizar el estado del equipo y acceder a los controles del proceso de conformado seleccionado.
Advertencias y registros de fallas
Cuando se produce una falla, el sistema de control emite una advertencia y registra la información de la falla. Los operadores pueden revisar la información en la computadora para facilitar la resolución de problemas.
Control de temperatura y potencia del calentador
El control de temperatura regula la potencia del calentador durante el proceso de formación del vidrio. Configure las condiciones térmicas para el par de vidrios, el molde y la geometría del parabrisas seleccionados.
Posicionamiento del molde del carro
Cada carro dispone de un mecanismo de posicionamiento del molde para limitar su desplazamiento durante el transporte. Este sistema de posicionamiento garantiza una colocación uniforme del par de vidrios durante el proceso de doblado.
Enfriamiento y recocido
El horno incorpora una estructura de enfriamiento y recocido continuo. Los sopladores de frecuencia variable ajustan el flujo de aire para adaptarlo a las condiciones de enfriamiento del proceso seleccionado.
Protección límite
Diversas funciones de protección de límites supervisan el movimiento de los equipos como parte del sistema de control del horno.
Especificaciones técnicas
| Parámetro | SKAL-1319FB | SKAL-1828FB |
|---|---|---|
| Tamaño máximo del vaso | 1300 × 1900 mm | 1800 × 2800 mm |
| Grosor del vidrio emparejado | 2+2 a 4+4 mm | 2+2 a 4+4 mm |
| Profundidad máxima de flexión | 300 mm | 400 mm |
| Cantidad de carritos | 24 | 9 |
| Productividad por cada 8 horas | 250–300 pares | 16–20 pares |
| Presión de aire comprimido | 6–8 compases | 6–8 compases |
| Potencia total | 2230 kW | 750 kW |
| Espacio ocupado (L × A × H) | 23500 × 5100 × 2850 mm | 22900 × 7200 × 3450 mm |
| Peso de la máquina | 55 toneladas | 35 toneladas |
El grosor del vidrio emparejado describe las dos láminas procesadas juntas: de 2+2 mm a 4+4 mm. La productividad se expresa en pares de vidrio por cada 8 horas.
La profundidad de curvatura y el tamaño del vidrio son límites de selección independientes. Confirme la geometría completa del parabrisas, la disposición del molde y el objetivo de producción al especificar el horno.
La potencia total es la potencia nominal del equipo en kW. El consumo real de energía depende del proceso, la carga y el programa de funcionamiento.
Configuración del horno y selección del modelo
Tamaño del vidrio y geometría de flexión
La SKAL-1319FB permite trabajar con vidrio de hasta 1300 × 1900 mm con una profundidad máxima de curvatura de 300 mm. La SKAL-1828FB permite trabajar con vidrio de hasta 1800 × 2800 mm con una profundidad máxima de curvatura de 400 mm.
Carros y disposición de la producción
El SKAL-1319FB tiene 24 carros y un sistema de transporte circulante con entrada superior y descarga inferior. El SKAL-1828FB tiene nueve carros. Adapte la disposición de los carros y el plan de carga al modelo seleccionado.
Salida específica del modelo
La SKAL-1319FB tiene una productividad de entre 250 y 300 pares cada 8 horas; la SKAL-1828FB, de entre 16 y 20 pares cada 8 horas. Al seleccionar la configuración de producción, revise el tamaño y la forma del panel, los requisitos del molde y el proceso completo.
Puesto en la fabricación de parabrisas
Pares de vidrio preparados → Carga en molde y carro → Calentamiento y doblado → Enfriamiento y recocido controlados → Ensamblaje y laminación del parabrisas
Prepara el par de vasos
Realice los cortes, los bordes y demás preparativos necesarios según el diseño del parabrisas. Adapte las láminas emparejadas y la disposición del molde a la estructura de vidrio curvado prevista.
Formar la curvatura requerida
El horno calienta el par de vidrios en el molde mediante el proceso de conformado seleccionado. El control de temperatura y el posicionamiento del molde mediante carro facilitan la disposición de doblado necesaria.
Enfriar y recocer
El vidrio conformado pasa por un proceso controlado de enfriamiento y recocido, con un flujo de aire del soplador ajustable según las condiciones del proceso.
Continuar el procesamiento posterior
El par de vidrios curvados pasa a las etapas posteriores de ensamblaje del parabrisas, capa intermedia y laminación, según lo especificado para el producto. Coordinar la transferencia y manipulación con el resto de la línea de producción.
Diseño y servicios de la fábrica
Planifique el horno junto con el área de preparación de pares de vidrio, la manipulación de moldes, la circulación de carros y la ruta de transferencia posterior. Deje acceso para el cambio de moldes, el mantenimiento de equipos y el traslado de vidrio.
El SKAL-1319FB ocupa 23500 × 5100 × 2850 mm, y el SKAL-1828FB ocupa 22900 × 7200 × 3450 mm. Coordine la disposición de estos equipos con el acceso a la fábrica, las áreas de trabajo circundantes y los requisitos de instalación.
La presión del aire comprimido es de 6 a 8 bar. La potencia total nominal es de 2230 kW para el modelo SKAL-1319FB y de 750 kW para el modelo SKAL-1828FB. Confirme la instalación eléctrica y las conexiones de servicios públicos para la configuración de horno seleccionada.
Preguntas frecuentes
¿Qué modelos están incluidos?
La serie incluye los modelos SKAL-1319FB y SKAL-1828FB.
¿Qué tamaños de vidrio y profundidades de curvatura pueden procesar los hornos?
La SKAL-1319FB maneja materiales de hasta 1300 × 1900 mm con una profundidad máxima de plegado de 300 mm. La SKAL-1828FB maneja materiales de hasta 1800 × 2800 mm con una profundidad máxima de plegado de 400 mm.
¿Qué significa 2+2 a 4+4 mm?
Describe láminas emparejadas, desde dos láminas de 2 mm hasta dos láminas de 4 mm. Envíe la información sobre el montaje de vidrio necesario para su revisión de proceso y configuración.
¿Ambos modelos tienen 24 carros?
El SKAL-1319FB tiene 24 carros, mientras que el SKAL-1828FB tiene nueve. Seleccione el carro y la disposición de manipulación adecuados para el horno elegido.
¿Cómo se expresa la productividad?
La productividad se mide en pares de vasos por cada 8 horas: entre 250 y 300 pares para SKAL-1319FB y entre 16 y 20 pares para SKAL-1828FB.
¿Cómo se muestran los fallos?
El PLC y el sistema informático proporcionan avisos y registros de fallos, lo que permite a los operadores revisar la información sobre los fallos en el ordenador.
¿Cómo se controla la refrigeración?
La sección de enfriamiento y recocido utiliza sopladores de frecuencia variable para ajustar el flujo de aire según el proceso seleccionado.
¿Qué información se requiere para obtener un presupuesto?
Envíe las dimensiones máximas del parabrisas, los espesores de los pares de vidrios, los planos de curvatura, la profundidad de plegado, los requisitos del molde, la producción prevista, la distribución de la fábrica y los servicios disponibles.
Planifique su equipo para doblar vidrios de parabrisas.
SANKEN exporta maquinaria para el procesamiento de vidrio desde 2002. Envíenos sus planos de parabrisas y requisitos de producción para analizar el modelo de horno, la disposición de los moldes y la integración en la fábrica.
Contacte con SANKEN para la selección de modelos y una cotización de hornos.
SANKEN Glass Machinery es un fabricante con sede en Guangzhou y un proveedor internacional de maquinaria para el procesamiento de vidrio y soluciones completas para líneas de producción.
Contáctenos
Contacto: Dalia Qiu
Teléfono: +86 15994813914
Teléfono fijo: +86-20-82347228
Correo electrónico:sales@sankenglass.com
WhatsApp: +86 15994813914
AÑADIR: No.2, Xinghai Road, Lanhe, distrito de Nansha, ciudad de Guangzhou, China. PC 511480