نقوم بتصدير آلات معالجة الزجاج منذ عام 2002، مع دعم دولي للمشاريع من التخطيط إلى التركيب والتدريب.


خط تغليف زجاج السيارات بتقنية التفريغ الهوائي - سلسلة SKAL-VP
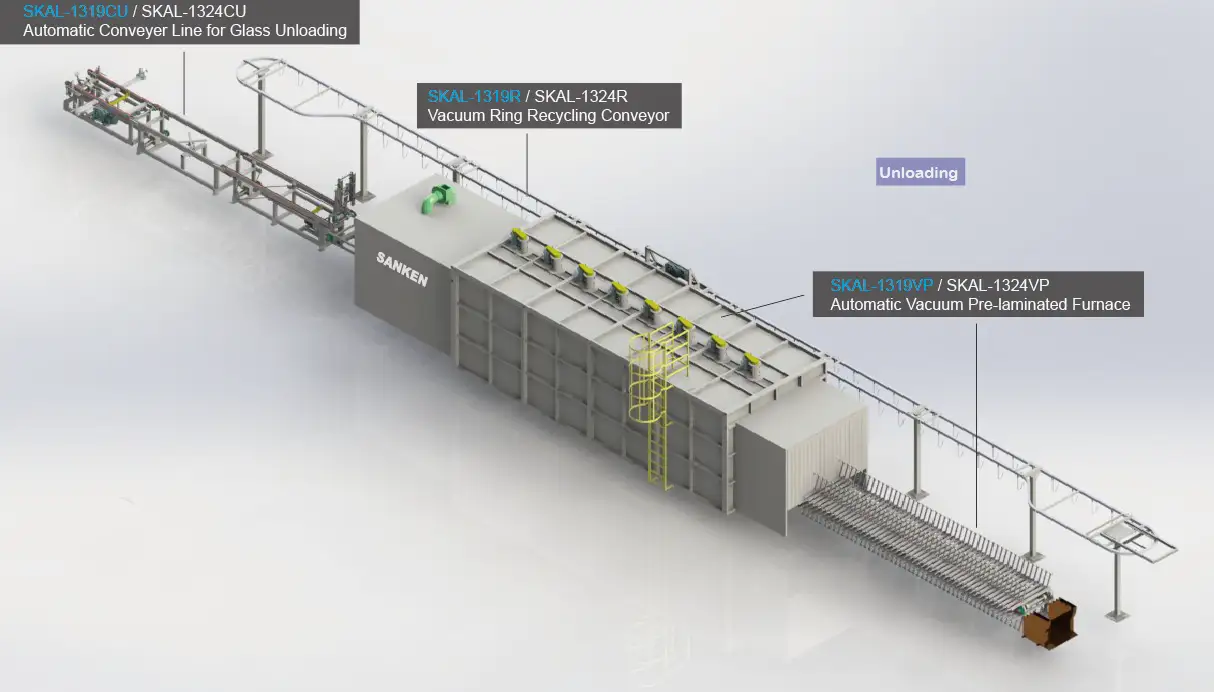
تقوم سلسلة SANKEN SKAL-VP بتحضير زجاج السيارات المُجمّع لعملية الربط النهائية في جهاز التعقيم بالبخار. يجمع هذا الخط بين النقل عبر منطقة التجميع النظيفة، وفرن التغليف المسبق بالتفريغ، ونظام النقل للتفريغ، ونظام إعادة تدوير الزجاج بالتفريغ. اختر مجموعة المعدات المناسبة بناءً على أبعاد الزجاج، وانحنائه، وبنية الطبقات البينية، ومتطلبات الإنتاج.
- مجموعات التكوين: SKAL-1319 وSKAL-1324.
- قسم CA: عملية نقل التجميع عبر محطات العمل في الغرفة النظيفة.
- قسم VP: التغليف المسبق بالتفريغ قبل المعالجة في جهاز التعقيم بالبخار.
- قسم CU: تفريغ الزجاج ونقله إلى أسفل المصب.
- القسم R: حلقة تفريغ لإعادة الاستخدام.
- نظام التحكم: وحدة تحكم منطقية قابلة للبرمجة وشاشة لمس.
- نطاق الزجاج SKAL-1319: 900 × 600 مم إلى 1900 × 1300 مم.
- سمك الزوج SKAL-1319: من 2+2 مم إلى 4+4 مم.
- إنتاجية SKAL-1319VP: 60-90 قطعة/ساعة.
- سرعة النقل SKAL-1319CA/CU: 1-10 م/دقيقة.
خط التغليف المسبق بالتفريغ الهوائي لزجاج السيارات
تربط سلسلة SANKEN SKAL-VP بين عمليات تجميع ونقل الزجاج في غرف نظيفة، والتغليف المسبق بالتفريغ، وتفريغ الزجاج، وإعادة حلقة التفريغ لإنتاج الزجاج الرقائقي المستخدم في صناعة السيارات. ويقوم نظام التحكم PLC وشاشة اللمس بتنسيق خط الإنتاج قبل أن ينتقل الزجاج المُجمّع إلى مرحلة المعالجة النهائية في جهاز التعقيم بالبخار.
يستخدم نظام الإنتاج أربع مجموعات من المعدات: ناقل تجميع CA، وفرن تغليف مسبق بالتفريغ VP، وناقل تفريغ CU، وناقل إعادة حلقات التفريغ R. تتوفر تكوينات SKAL-1319 وSKAL-1324 لاختيار المشروع.
مكونات الخط الرئيسي
ناقل تجميع في غرفة نظيفة: كاليفورنيا
توفر وحدتا SKAL-1319CA وSKAL-1324CA نظام النقل لمنطقة التجميع النظيفة. يدعم تسلسل محطة العمل تحميل الزجاج، وفحصه، وتجميع الطبقات البينية، وتركيب حلقات التفريغ قبل عملية الترقق المسبق.
فرن التغليف المسبق بالتفريغ: VP
تقوم آلات SKAL-1319VP و SKAL-1324VP بمرحلة التغليف المسبق بالتفريغ على الزجاج المُجمَّع. ويتم تنسيق عمل الفرن مع سيور التجميع والتفريغ لنقل الزجاج خلال العملية.
ناقل تفريغ الزجاج: CU
تقوم SKAL-1319CU و SKAL-1324CU بنقل الزجاج من قسم ما قبل الترقق ودعم ترتيبات المناولة اللاحقة.
ناقل إرجاع حلقي مفرغ من الهواء: R
تقوم آلات SKAL-1319R وSKAL-1324R بإعادة حلقات التفريغ إلى منطقة الإنتاج لإعادة استخدامها. خطط مسار الإعادة حول محطة التجميع ومنطقة تفريغ الزجاج.
التحكم وتكامل العمليات
التحكم بواسطة وحدة التحكم المنطقية القابلة للبرمجة وشاشة اللمس
تتيح وحدة التحكم المركزية PLC وشاشة اللمس الوصول إلى عمليات خط الإنتاج وإعدادات العملية. يتم تنسيق أقسام التجميع والنقل والفرن والتفريغ وإعادة الحلقات وفقًا لترتيب الإنتاج المحدد.
وصلة غرفة التجميع
يربط نظام النقل منطقة التجميع النظيفة بفرن التغليف المسبق بالتفريغ. يتم إجراء فحص الزجاج، وتحضير الطبقات البينية، وتركيب الحلقات حول هيكل الرقائق المطلوب.
مواصفات النقل والمعالجة المنفصلة
تُقاس سرعات نقل سيور التجميع والتفريغ بالمتر في الدقيقة. ويُقاس إنتاج الفرن بالقطع في الساعة. يجب مطابقة هذه المواصفات في جميع مراحل محطة العمل وتسلسل المعالجة.
التحضير في جهاز التعقيم بالبخار
تُهيئ عملية التغليف المسبق بالتفريغ الزجاج المُجمّع لمرحلة التعقيم اللاحقة. يجب تنسيق عملية النقل اللاحقة، وتحميل الدفعات، وسعة جهاز التعقيم مع إنتاجية الخط المطلوبة.
مواصفات تكوين SKAL-1319
| المعلمة | SKAL-1319CA | SKAL-1319VP |
|---|---|---|
| وظيفة الجهاز | ناقل التجميع | فرن التغليف المسبق بالتفريغ |
| أقصى حجم للزجاج | 1900 × 1300 مم | 1900 × 1300 مم |
| الحد الأدنى لحجم الزجاج | 900 × 600 مم | 900 × 600 مم |
| سمك الزجاج المزدوج | من 2+2 إلى 4+4 مم | من 2+2 إلى 4+4 مم |
| سرعة النقل | 1-10 م/دقيقة | — |
| مخرجات ما قبل التغليف | — | 60-90 قطعة/ساعة |
| طاقة المكونات | 2.6 كيلوواط | 235 كيلوواط |
| المساحة المشغولة (الطول × العرض × الارتفاع) | 9500 × 800 × 900 مم | 16000 × 3900 × 2950 مم |
| طول مسار ناقل الحلقة | — | — |
| وزن المعدات | 2000 كجم | تأكيد التكوين |
| المعلمة | SKAL-1319CU | SKAL-1319R |
|---|---|---|
| وظيفة الجهاز | ناقل التفريغ | ناقل إرجاع الحلقة الفراغية |
| أقصى حجم للزجاج | 1900 × 1300 مم | — |
| الحد الأدنى لحجم الزجاج | 900 × 600 مم | — |
| سمك الزجاج المزدوج | من 2+2 إلى 4+4 مم | — |
| سرعة النقل | 1-10 م/دقيقة | — |
| مخرجات ما قبل التغليف | — | — |
| طاقة المكونات | 6.5 كيلوواط | 2.2 كيلوواط |
| المساحة المشغولة (الطول × العرض × الارتفاع) | 8150 × 800 × 900 مم | — |
| طول مسار ناقل الحلقة | — | 22 متر |
| وزن المعدات | 2200 كجم | 4000 كجم |
يُشير سُمك الزجاج المزدوج إلى سُمك لوحي الزجاج، ويتراوح من 2+2 مم إلى 4+4 مم. ويُعبّر عن إنتاج الفرن بعدد القطع المُصفّحة مسبقًا في الساعة؛ بينما تُعبّر سرعة الناقل عن حركة النقل بالمتر/الدقيقة.
ينطبق الرقم 235 كيلوواط على جهاز SKAL-1319VP. وتختلف قدرة مكونات التجميع والنقل والتفريغ وإعادة الحلقة. يرجى التأكد من نطاق المعدات الكامل والمتطلبات الكهربائية اللازمة لترتيب الإنتاج.
يمثل البعد البالغ 22 مترًا طول مسار ناقل الحلقة، وهو منفصل عن أبعاد المساحة المشغولة لأقسام نقل الزجاج والفرن. وقد تم تحديد وزن الفرن وفقًا للتكوين المختار.
تكوين SKAL-1324
مجموعات المعدات المقابلة هي SKAL-1324CA لنقل التجميع، وSKAL-1324VP للتغليف المسبق بالتفريغ، وSKAL-1324CU لنقل التفريغ، وSKAL-1324R لإعادة الحلقة بالتفريغ.
أرسل أبعاد الزجاج المطلوبة، وسماكات الألواح المزدوجة، وهندسة الزجاج الأمامي، وهدف الإنتاج، ورسم ورشة العمل حتى نتمكن من تأكيد نطاق التشغيل، وأبعاد المعدات، ومتطلبات المرافق لترتيب SKAL-1324 المحدد.
سير عمل ما قبل الترقق لزجاج السيارات
فحص وتجميع الزجاج في غرفة نظيفة ← تركيب حلقات التفريغ ← التغليف المسبق بالتفريغ ← تفريغ الزجاج ← نقله للمعالجة في جهاز التعقيم بالبخار
قم بتحضير وتجميع الزجاج
قم بتحضير زوج الزجاج والطبقة البينية وفقًا لتكوين الزجاج الأمامي المطلوب. افحص الزجاج وقم بتجميعه في ترتيب محطة العمل في الغرفة النظيفة.
قم بتركيب حلقة التفريغ
قم بتركيب حلقة التفريغ المناسبة لتصميم الزجاج وحرك المجموعة باتجاه الفرن من خلال قسم النقل.
قم بإجراء عملية التغليف المسبق بالتفريغ
يمر الزجاج المُجمّع عبر فرن الترقق المسبق بالتفريغ في ظل ظروف المعالجة المختارة.
زجاج النقل وحلقات الإرجاع
يتم تنسيق عملية تفريغ الحلقات ومعالجة حلقات التفريغ مع مسار النقل اللاحق. يقوم ناقل الحلقات بإعادة الحلقات إلى منطقة التحضير المخصصة لإعادة استخدامها.
مواصلة عملية التعقيم بالبخار
انقل الرقائق المحضرة إلى جهاز تعقيم منفصل لإجراء عملية الربط النهائية وفقًا لعملية الزجاج والطبقة البينية المختارة.
تخطيط المصنع واختيار المعدات
خطط لغرفة التجميع النظيفة، والفرن، وناقل التفريغ، ومسار إعادة الحلقات معًا. حافظ على استمرارية تدفق الزجاج مع إتاحة الوصول للفحص والتجميع وتركيب الحلقات والصيانة.
بالنسبة لترتيب SKAL-1319، تشغل منطقة نقل التجميع مساحة 9500 × 800 × 900 مم، ويشغل فرن الضغط البخاري مساحة 16000 × 3900 × 2950 مم، بينما تشغل منطقة نقل التفريغ مساحة 8150 × 800 × 900 مم. ويبلغ طول مسار ناقل الحلقة 22 مترًا.
تُبيّن هذه الأرقام مكونات منفصلة ولا تُحدد المساحة الإجمالية للمصنع. رتّب مواقعها، وحدود غرفة التجميع، ومناطق عمل المشغلين، ومسار نقلها عبر جهاز التعقيم بالبخار في ورشة العمل الفعلية.
حدد الخط المحيط بحجم الزجاج، وانحنائه، وسماكة الطبقات المزدوجة، ومتطلبات الطبقة البينية، وتصميم الحلقة، والإنتاج المستهدف. تأكد من التوصيلات ومتطلبات المرافق لمجموعة المعدات النهائية.
الأسئلة الشائعة
ماذا تتضمن المجموعة الكاملة؟
يجمع هذا الترتيب بين نقل التجميع في الغرفة النظيفة، وفرن التغليف المسبق بالتفريغ، وناقل التفريغ، وناقل إعادة الحلقة بالتفريغ.
ما هي مجموعات التكوين المتاحة؟
تتضمن كل من مجموعتي SKAL-1319 و SKAL-1324 معدات نقل التجميع CA، والتصفيح المسبق الفراغي VP، وتفريغ CU، ومعدات إعادة حلقة الفراغ R.
ما هو نطاق أحجام الزجاج SKAL-1319؟
يغطي ناقل التجميع وفرن VP وناقل التفريغ الزجاج من 900 × 600 مم إلى 1900 × 1300 مم، بسماكات زجاجية مزدوجة من 2+2 مم إلى 4+4 مم.
ما هو ناتج جهاز SKAL-1319VP؟
يبلغ إنتاج الفرن من 60 إلى 90 قطعة في الساعة. ويعتمد الإنتاج الفعلي على بنية الزجاج، وإعدادات المعالجة، وتدفق العمل عبر محطات التجميع والمناولة.
هل تبلغ قدرة الخط بأكمله 235 كيلوواط؟
إنها قدرة فرن SKAL-1319VP. تبلغ قدرة نقل التجميع 2.6 كيلوواط، وقدرة نقل التفريغ 6.5 كيلوواط، وقدرة ناقل الإرجاع الحلقي 2.2 كيلوواط.
هل تُكمل عملية التغليف المسبق بالتفريغ عملية التغليف بأكملها؟
في العملية الموضحة هنا، تلي عملية التغليف المسبق بالتفريغ عملية الربط النهائي في جهاز التعقيم بالبخار. خطط لجهاز التعقيم بالبخار ونظام النقل على طول خط الإنتاج.
ما هو استخدام ناقل الحلقة؟
يقوم الجهاز بإعادة حلقات التفريغ عبر منطقة الإنتاج لإعادة استخدامها في محطات التحضير والتجميع.
ما الذي يجب أن أرسله للحصول على عرض سعر؟
أرسل أبعاد الزجاج ورسومات الانحناء، والسماكات المزدوجة، وتفاصيل الطبقات البينية، ومتطلبات الحلقة، والإنتاج المستهدف، وتخطيط الغرفة النظيفة، وأبعاد المصنع، وتفاصيل جهاز التعقيم.
خطط لخط التغليف المسبق بالشفط في قطاع السيارات
تقوم شركة SANKEN بتصدير آلات معالجة الزجاج منذ عام 2002. أرسل لنا مواصفات زجاج السيارات الخاص بك لمناقشة عملية التجميع والنقل والتصفيح المسبق بالتفريغ والتفريغ وتكوين حلقة الإرجاع.
شركة SANKEN Glass Machinery هي شركة تصنيع مقرها في قوانغتشو ومورد دولي لآلات معالجة الزجاج وحلول خطوط الإنتاج الكاملة.
الاتصال بنا
للتواصل: داليا كيو
الهاتف: +86 15994813914
الهاتف الأرضي: +86-20-82347228
بريد إلكتروني:sales@sankenglass.com
واتساب: +86 15994813914
إضافة: رقم 2، طريق شينغهاي، لانهي، منطقة نانشا، مدينة قوانغتشو، الصين. بي سي 511480