نقوم بتصدير آلات معالجة الزجاج منذ عام 2002، مع دعم دولي للمشاريع من التخطيط إلى التركيب والتدريب.


خط إنتاج زجاج رقائقي شبه أوتوماتيكي من مادة PVB - سلسلة SKPL-S
تجمع سلسلة SANKEN SKPL-S بين أقسام المعالجة الآلية وتجميع الزجاج وPVB بمساعدة المشغل. يساعد حامل النقل المتحرك بالشفط في وضع الزجاج، بينما يقوم المشغلون بفك الفيلم وتثبيته. تتولى وحدة التحكم المنطقية القابلة للبرمجة (PLC) من سيمنز تنسيق عمليات الغسيل والتثبيت والنقل والضغط المسبق للتغليف قبل المعالجة المنفصلة في جهاز التعقيم بالبخار.
- ستة نماذج: SKPL-2030S، SKPL-2040S، SKPL-2540S، SKPL-2560S، SKPL-3060S و SKPL-3360S.
- أقصى أحجام الزجاج: من 2000 × 3000 مم إلى 3300 × 6000 مم، حسب الطراز.
- الحد الأدنى لحجم الزجاج: 300 × 420 مم.
- سُمك المعالجة: 6-80 مم.
- سرعة النقل: 1-5 م/دقيقة.
- نظام التحكم: وحدة تحكم منطقية قابلة للبرمجة من سيمنز وشاشة لمس.
- التعامل مع الزجاج: علاقة نقل شفط متحركة للمساعدة في وضع الزجاج.
- التعامل مع الفيلم: فك لفائف PVB يدوياً والتجميع بمساعدة المشغل.
- التغليف المسبق: النقل والضغط الآلي، يليه معالجة منفصلة في جهاز التعقيم بالبخار.
خط إنتاج زجاج رقائقي شبه أوتوماتيكي من مادة PVB
تجمع سلسلة SANKEN SKPL-S بين غسل الزجاج الأوتوماتيكي، وتحديد المواقع، والنقل، والضغط المسبق للتغليف، مع علاقة نقل شفط متحركة، وفك يدوي لأغشية PVB، وتجميع الزجاج بمساعدة المشغل. يتولى نظام التحكم PLC من سيمنز وشاشة اللمس تنسيق خط الإنتاج، مع نظام نقل يتم التحكم فيه بتردد معين لضبط الإنتاج.
تغطي ستة نماذج أحجام الزجاج القصوى من 2000 × 3000 مم إلى 3300 × 6000 مم. تعالج جميعها نطاق سماكة من 6 إلى 80 مم، وأصغر حجم للزجاج 300 × 420 مم. اختر النموذج المناسب وفقًا لأبعاد الرقائق المطلوبة، والإنتاجية، وترتيبات المناولة، والمساحة المتاحة في المصنع.
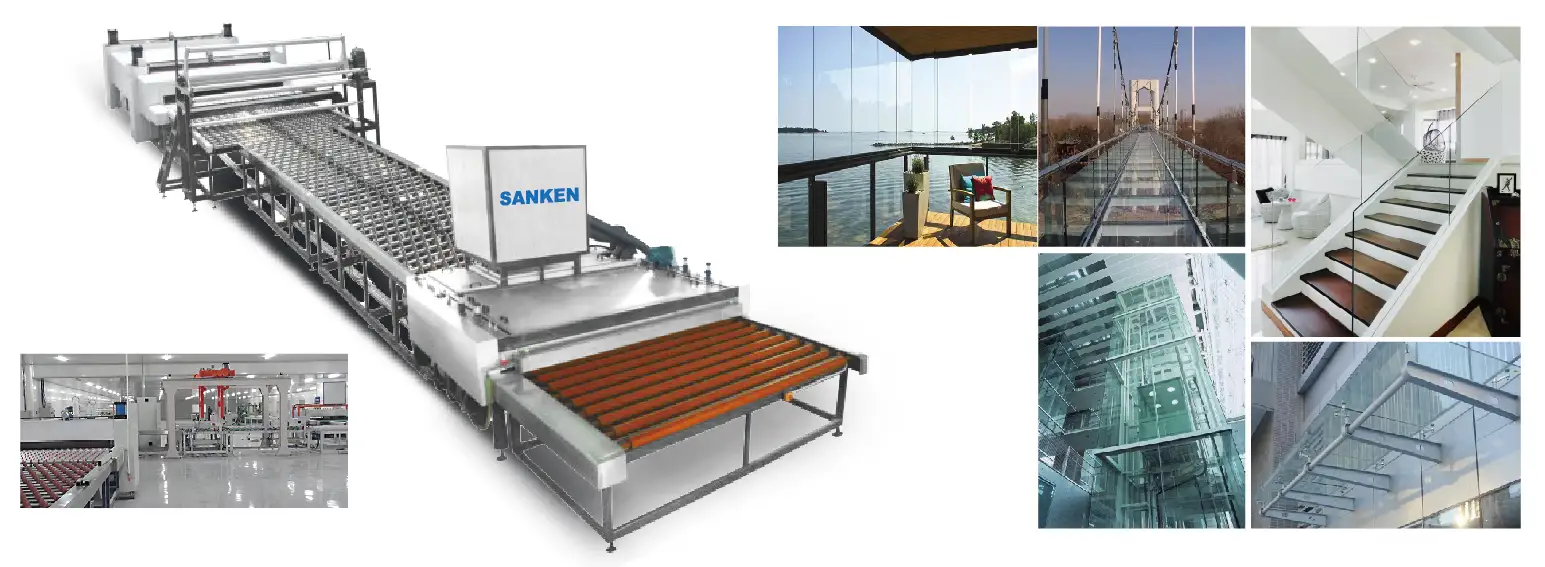
عرض خط الإنتاج والتطبيقات
مكونات الخط الرئيسي
1. غسالة أكواب أوتوماتيكية
تقوم الغسالة بتجهيز أسطح الزجاج قبل تجميع الطبقات البينية. ثم يُنقل الزجاج المغسول إلى قسم تحديد المواقع والنقل للعملية التالية.
2. معدات تحديد المواقع والنقل الآلية
يقوم قسم تحديد المواقع والنقل بنقل الزجاج إلى منطقة التجميع. وتتيح الحركة التي يتم التحكم فيها بالتردد ضبط سرعة النقل ضمن نطاق 1-5 أمتار/دقيقة.
3. علاقة نقل شفط متحركة
يساعد حامل نقل متحرك يعمل بالشفط على نقل الزجاج أثناء التجميع. ويستخدم المشغلون آلية المناولة المساعدة لوضع طبقات الزجاج حسب متطلبات بنية الرقائق.
4. معدات فك لف فيلم PVB اليدوية
تقوم محطة فك اللف اليدوي بتزويد طبقة PVB اللازمة لتكوين الزجاج والطبقة البينية. ويتولى المشغلون التعامل مع الفيلم وإتمام عملية تحديد الموضع والتجميع في محطة التغليف.
5. طاولة نقل آلية
تقوم طاولة النقل بتحريك الرقائق المجمعة نحو قسم ما قبل الترقق، وتنسق نقل المواد مع بقية خط الإنتاج.
6. آلة الضغط الأوتوماتيكية للتغليف المسبق
يقوم قسم الضغط قبل الترقق بمعالجة مجموعة الزجاج وPVB المجمعة قبل نقلها للربط النهائي في جهاز التعقيم بالبخار.
ترتيبات الرقابة والإنتاج
نظام التحكم المنطقي القابل للبرمجة من سيمنز والتشغيل عبر شاشة اللمس
تتولى وحدة التحكم المنطقية القابلة للبرمجة المركزية وشاشة اللمس تنسيق الأقسام الآلية. ويمكن تشغيل الخط بشكل متزامن، مع التحكم في سرعة التردد لضبط عملية النقل.
المعالجة الآلية مع التجميع اليدوي
يتم دمج عمليات الغسيل والتحديد والتوجيه والضغط المسبق للتغليف الآلية مع فك لفائف PVB يدويًا والتجميع بمساعدة المشغل. يناسب هذا الترتيب المصانع التي تخطط للاحتفاظ بالتحكم اليدوي في مراحل تجميع الطبقات البينية والزجاج.
ستة أشكال زجاجية
يغطي نطاق الطراز أحجام الزجاج القصوى التالية: 2000 × 3000 مم، 2000 × 4000 مم، 2500 × 4000 مم، 2500 × 6000 مم، 3000 × 6000 مم، و3300 × 6000 مم.
الطبقة البينية وتراكم الزجاج
قم بتهيئة خط الإنتاج وفقًا لسمك طبقة PVB المطلوبة، وأبعاد الزجاج، وبنية الرقائق. واحرص على مطابقة السماكة المختارة مع نطاق سماكة المعالجة وترتيب جهاز التعقيم بالبخار في المراحل اللاحقة.
المواصفات الفنية
| المعلمة | SKPL-2030S | SKPL-2040S | SKPL-2540S |
|---|---|---|---|
| أقصى حجم للزجاج | 2000 × 3000 مم | 2000 × 4000 مم | 2500 × 4000 مم |
| الحد الأدنى لحجم الزجاج | 300 × 420 مم | 300 × 420 مم | 300 × 420 مم |
| سُمك المعالجة | 6-80 مم | 6-80 مم | 6-80 مم |
| كفاءة الإنتاج | 30-45 قطعة/ساعة | 30-45 قطعة/ساعة | 25-40 قطعة/ساعة |
| سعة المنطقة | حوالي 180 متر مربع/ساعة | حوالي 200 متر مربع/ساعة | حوالي 250 متر مربع/ساعة |
| سرعة النقل | 1-5 م/دقيقة | 1-5 م/دقيقة | 1-5 م/دقيقة |
| ضغط الهواء | 0.6–0.8 ميجا باسكال | 0.6–0.8 ميجا باسكال | 0.6–0.8 ميجا باسكال |
| الطاقة الكهربائية | 123 كيلوواط | 137 كيلوواط | 163 كيلوواط |
| المساحة المشغولة (الطول × العرض × الارتفاع) | 35 × 6 × 4 متر | 40 × 6 × 4 متر | 40 × 6.5 × 4 متر |
| وزن الخط | 13.5 طن | 14.5 طن | 16.5 طن |
| المعلمة | SKPL-2560S | SKPL-3060S | SKPL-3360S |
|---|---|---|---|
| أقصى حجم للزجاج | 2500 × 6000 مم | 3000 × 6000 مم | 3300 × 6000 مم |
| الحد الأدنى لحجم الزجاج | 300 × 420 مم | 300 × 420 مم | 300 × 420 مم |
| سُمك المعالجة | 6-80 مم | 6-80 مم | 6-80 مم |
| كفاءة الإنتاج | 15-30 قطعة/ساعة | 15-20 قطعة/ساعة | 15-20 قطعة/ساعة |
| سعة المنطقة | حوالي 260 متر مربع/ساعة | حوالي 280 متر مربع/ساعة | حوالي 300 متر مربع/ساعة |
| سرعة النقل | 1-5 م/دقيقة | 1-5 م/دقيقة | 1-5 م/دقيقة |
| ضغط الهواء | 0.6–0.8 ميجا باسكال | 0.6–0.8 ميجا باسكال | 0.6–0.8 ميجا باسكال |
| الطاقة الكهربائية | 192 كيلوواط | 251 كيلوواط | 279 كيلوواط |
| المساحة المشغولة (الطول × العرض × الارتفاع) | 50 × 6.5 × 4 متر | 50 × 7 × 4 متر | 50 × 7.3 × 4 م |
| وزن الخط | 18.2 طن | 24.5 طن | 26.8 طن |
تعتمد كفاءة الإنتاج وسعة المنطقة على حجم الزجاج، وبنية الرقائق، ووقت التجميع اليدوي، ومعالجة الطبقات البينية، وظروف التشغيل. وتصف سرعة النقل حركة النقل ولا تمثل عدد الرقائق المكتملة في الدقيقة.
تشمل أرقام المساحة المشغولة ترتيب خط الإنتاج. خطط لمساحة إضافية لتخزين الزجاج والأغشية، وغرفة التغليف، وممرات التشغيل، والصيانة، والتعامل مع أجهزة التعقيم. تأكد من قائمة المعدات والمرافق اللازمة لترتيب الإنتاج بالكامل.
عملية التغليف شبه الآلية
غسل وتجفيف الزجاج ← تحديد المواقع والنقل ← نقل الزجاج بمساعدة ← مناولة وتجميع أغشية PVB يدوياً ← النقل الآلي ← الضغط قبل التغليف ← المعالجة في جهاز التعقيم بالبخار
جهز الكأس
اختر ألواح الزجاج وفيلم PVB للطبقة المطلوبة. أدخل الزجاج في الغسالة، ثم انقل الألواح النظيفة إلى منطقة التجميع.
قم بتجميع الزجاج والفيلم
استخدم علاقة النقل بالشفط المتحركة للمساعدة في وضع الزجاج. يقوم المشغلون بفك غشاء PVB ووضعه في مكانه وإكمال محاذاة الطبقات في محطة التجميع.
قم بتغليف المجموعة المجمعة مسبقًا
تقوم طاولة النقل بنقل الرقائق المجمعة إلى قسم الضغط الآلي قبل الترقق.
عملية ربط كاملة في جهاز التعقيم بالبخار
انقل الزجاج المُغلف مسبقًا إلى جهاز تعقيم منفصل لإجراء عملية الربط النهائية بالحرارة والضغط. يجب مطابقة حجم جهاز التعقيم، وسعة التحميل، ومتطلبات العملية مع كمية الزجاج المُتراكمة ومخرجات خط الإنتاج.
تخطيط المصنع وتوصيل جهاز التعقيم بالبخار
رتب الغسالة وغرفة التغليف ومحطة التجميع وقسم ما قبل التغليف ومسار نقل جهاز التعقيم بالبخار حول مسار تدفق زجاجي مستمر. اترك مساحة عمل مناسبة لحامل الشفط ومناولة الأفلام وعمليات التجميع اليدوي.
يجمع هذا النظام لتغليف PVB بين غسل الزجاج، وغرفة التغليف، والضغط المسبق للتغليف، وقضبان النقل، وجهاز التعقيم. نقوم بتكييف مواقع المعدات وفقًا لحجم الخط المختار، وأبعاد المبنى، ومتطلبات مناولة المواد.
تتراوح مساحة خطوط الإنتاج في النماذج الستة من 35 × 6 × 4 أمتار إلى 50 × 7.3 × 4 أمتار. يجب توفير هواء مضغوط بضغط 0.6-0.8 ميجا باسكال، ومصدر طاقة كهربائية يتناسب مع قدرة خط الإنتاج المختارة. يجب تخطيط جهاز التعقيم بالبخار (الأوتوكلاف) ومرافقه بشكل منفصل كجزء من تصميم المصنع الكامل.
تكوين شبه آلي أو آلي بالكامل
تحتفظ سلسلة SKPL-S بخاصية فك الفيلم اليدوي والتوجيه والتجميع بمساعدة المشغل. أما سلسلة SKPL-A الأوتوماتيكية بالكامل، فتضيف إليها خاصية التحميل التلقائي للزجاج، والنقل التلقائي بالشفط، وفك الفيلم الآلي ضمن نظام المناولة الخاص بها.
اختر التكوين وفقًا لأحجام الزجاج، وأهداف الإنتاج، وعدد الموظفين، ومستوى الأتمتة المطلوب في مرحلة التجميع.
استكشف خط إنتاج الزجاج الرقائقي PVB الأوتوماتيكي بالكامل SKPL-A.
تطبيقات الزجاج الرقائقي
يُجهّز هذا الخط الزجاج الرقائقي المصنوع من مادة PVB لتطبيقات التزجيج المعماري مثل النوافذ والواجهات والدرابزينات وتزجيج الأسقف. وتحدد بنية الزجاج والطبقة البينية والمعالجة النهائية خصائص الزجاج الرقائقي النهائي.
الأسئلة الشائعة
ما هي الطرازات المتوفرة؟
تشمل المجموعة شبه الأوتوماتيكية طرازات SKPL-2030S و SKPL-2040S و SKPL-2540S و SKPL-2560S و SKPL-3060S و SKPL-3360S.
ما هي العمليات التي تتم يدوياً؟
يتولى المشغلون عملية فك أغشية PVB يدويًا، وتحديد موضع الزجاج والأغشية وتجميعها، بدعم من علاقة نقل شفط متحركة. أما عمليات الغسيل، ومعدات تحديد الموضع، والنقل، والضغط المسبق للتغليف فتستخدم أقسامًا آلية.
ما هي أحجام وسماكات الزجاج التي يمكن للخط معالجتها؟
تختلف الأحجام القصوى حسب الطراز من 2000 × 3000 مم إلى 3300 × 6000 مم. جميع الطرازات لها حد أدنى لحجم الزجاج يبلغ 300 × 420 مم ونطاق سمك معالجة يتراوح من 6 إلى 80 مم.
ما هي الطاقة الإنتاجية التي تغطيها هذه السلسلة؟
تتراوح كفاءة الإنتاج بين 15 و45 قطعة/ساعة في مختلف الطرازات، مع سعات إنتاجية تقريبية تتراوح بين 180 و300 متر مربع/ساعة. يُرجى الرجوع إلى جدول المواصفات لكل طراز؛ حيث يعتمد الإنتاج الفعلي على حجم اللوحة، وبنية الرقائق، وظروف التجميع.
هل يتطلب الخط جهاز تعقيم بالبخار؟
في عملية PVB الموضحة هنا، تلي عملية التغليف المسبق عملية الربط النهائي في جهاز تعقيم منفصل. يجب ضبط جهاز التعقيم ومعدات النقل وفقًا لحجم الرقائق المطلوبة وسعة الإنتاج.
كيف أختار الطراز؟
ابدأ بأكبر حجم زجاج مطلوب، ثم راجع تكوين الرقائق، والإنتاج المستهدف، وترتيب المناولة اليدوية، وأبعاد ورشة العمل، وسعة جهاز التعقيم.
ما المعلومات التي يجب عليّ إرسالها للحصول على عرض سعر؟
أرسل الحد الأقصى والحد الأدنى لأحجام الزجاج، وتكوين الزجاج والطبقة البينية، ومواصفات فيلم PVB، والإنتاج المطلوب، ورسم المصنع، والمرافق المتاحة، وأي تفاصيل موجودة عن جهاز التعقيم بالبخار.
خطط لخط التغليف شبه الآلي الخاص بك
تقوم شركة SANKEN بتصدير آلات معالجة الزجاج منذ عام 2002. أرسل لنا مواصفات الرقائق وتصميم المصنع لمناقشة طراز SKPL-S وترتيب التجميع وتوصيل جهاز التعقيم.
شركة SANKEN Glass Machinery هي شركة تصنيع مقرها في قوانغتشو ومورد دولي لآلات معالجة الزجاج وحلول خطوط الإنتاج الكاملة.
الاتصال بنا
للتواصل: داليا كيو
الهاتف: +86 15994813914
الهاتف الأرضي: +86-20-82347228
بريد إلكتروني:sales@sankenglass.com
واتساب: +86 15994813914
إضافة: رقم 2، طريق شينغهاي، لانهي، منطقة نانشا، مدينة قوانغتشو، الصين. بي سي 511480